8 (3412) 655-701 - Пойма, 7М
8 (3412) 770-580 - Автозаводская, 7А
8 (3412) 222-510 - Красноармейская, 24

Электроды EWC SA-7016SP 3.2х350mm 5.0kg с основным покрытием предназначены для сварки трубопроводов и конструкций общего назначения. Отличается большой глубиной проплавления, формирует плоский шов с легко удаляемой шлаковой коркой. Хорошо сбалансированная шлаковая система обеспечивает стабильное горение дуги и позволяет легко производить сварку во всех пространственных положениях. Рекомендуется для сварки заполняющих и облицовочных проходов стыков труб классом прочности до API 5LX56 и корневых проходов классом прочности до API 5LX70. Оптимальны для использования на стройплощадках.
Основные материалы
X56, X60, X65, L245MB – L415MB, StE210.7 – StE415.7, StE290.7TM — StE415.7TM(StE480.7TM), P235GH, P265GH, P295GH, до S355N
Типичный химический состав наплавленного металла, %
| C | Mn | Si | P | S | Cr | Ni | Mo | V | |
| норматив | ≤ 0.15 | ≤ 1.60 | ≤0.75 | ≤ 0.035 | ≤0.035 | ≤0.20 | ≤0.30 | ≤0.30 | ≤0.08 |
| типичный | 0.069 | 1.11 | 0.53 | 0.020 | 0.009 | 0.037 | 0.013 | 0.002 | 0.010 |
Механические свойства наплавленного металла
| Предел текучести Rp0.2, MPa |
Предел прочности Rm, MPa |
Относительное удлинение (A5), % |
Работа удара KV, J (-300С) |
| 440 | 550 | 31 | 170 |
Эксплуатационные данные:
 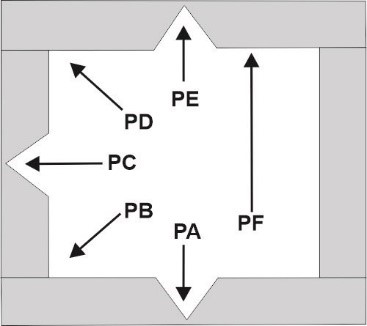 |
PA, 2PB, PC, PD, PE, PF
Ток: DC (+) Прокалка: 1-2 часа/350-380°C |
| Диаметр/длина | 2,5х350 | 3,2х350 | 4,0х400 | 5,0х400 |
| Сила тока, А | 50-110 | 80-140 | 130-190 | 150-230 |