8 (3412) 655-701 - Пойма, 7М
8 (3412) 770-580 - Автозаводская, 7А
8 (3412) 222-510 - Красноармейская, 24

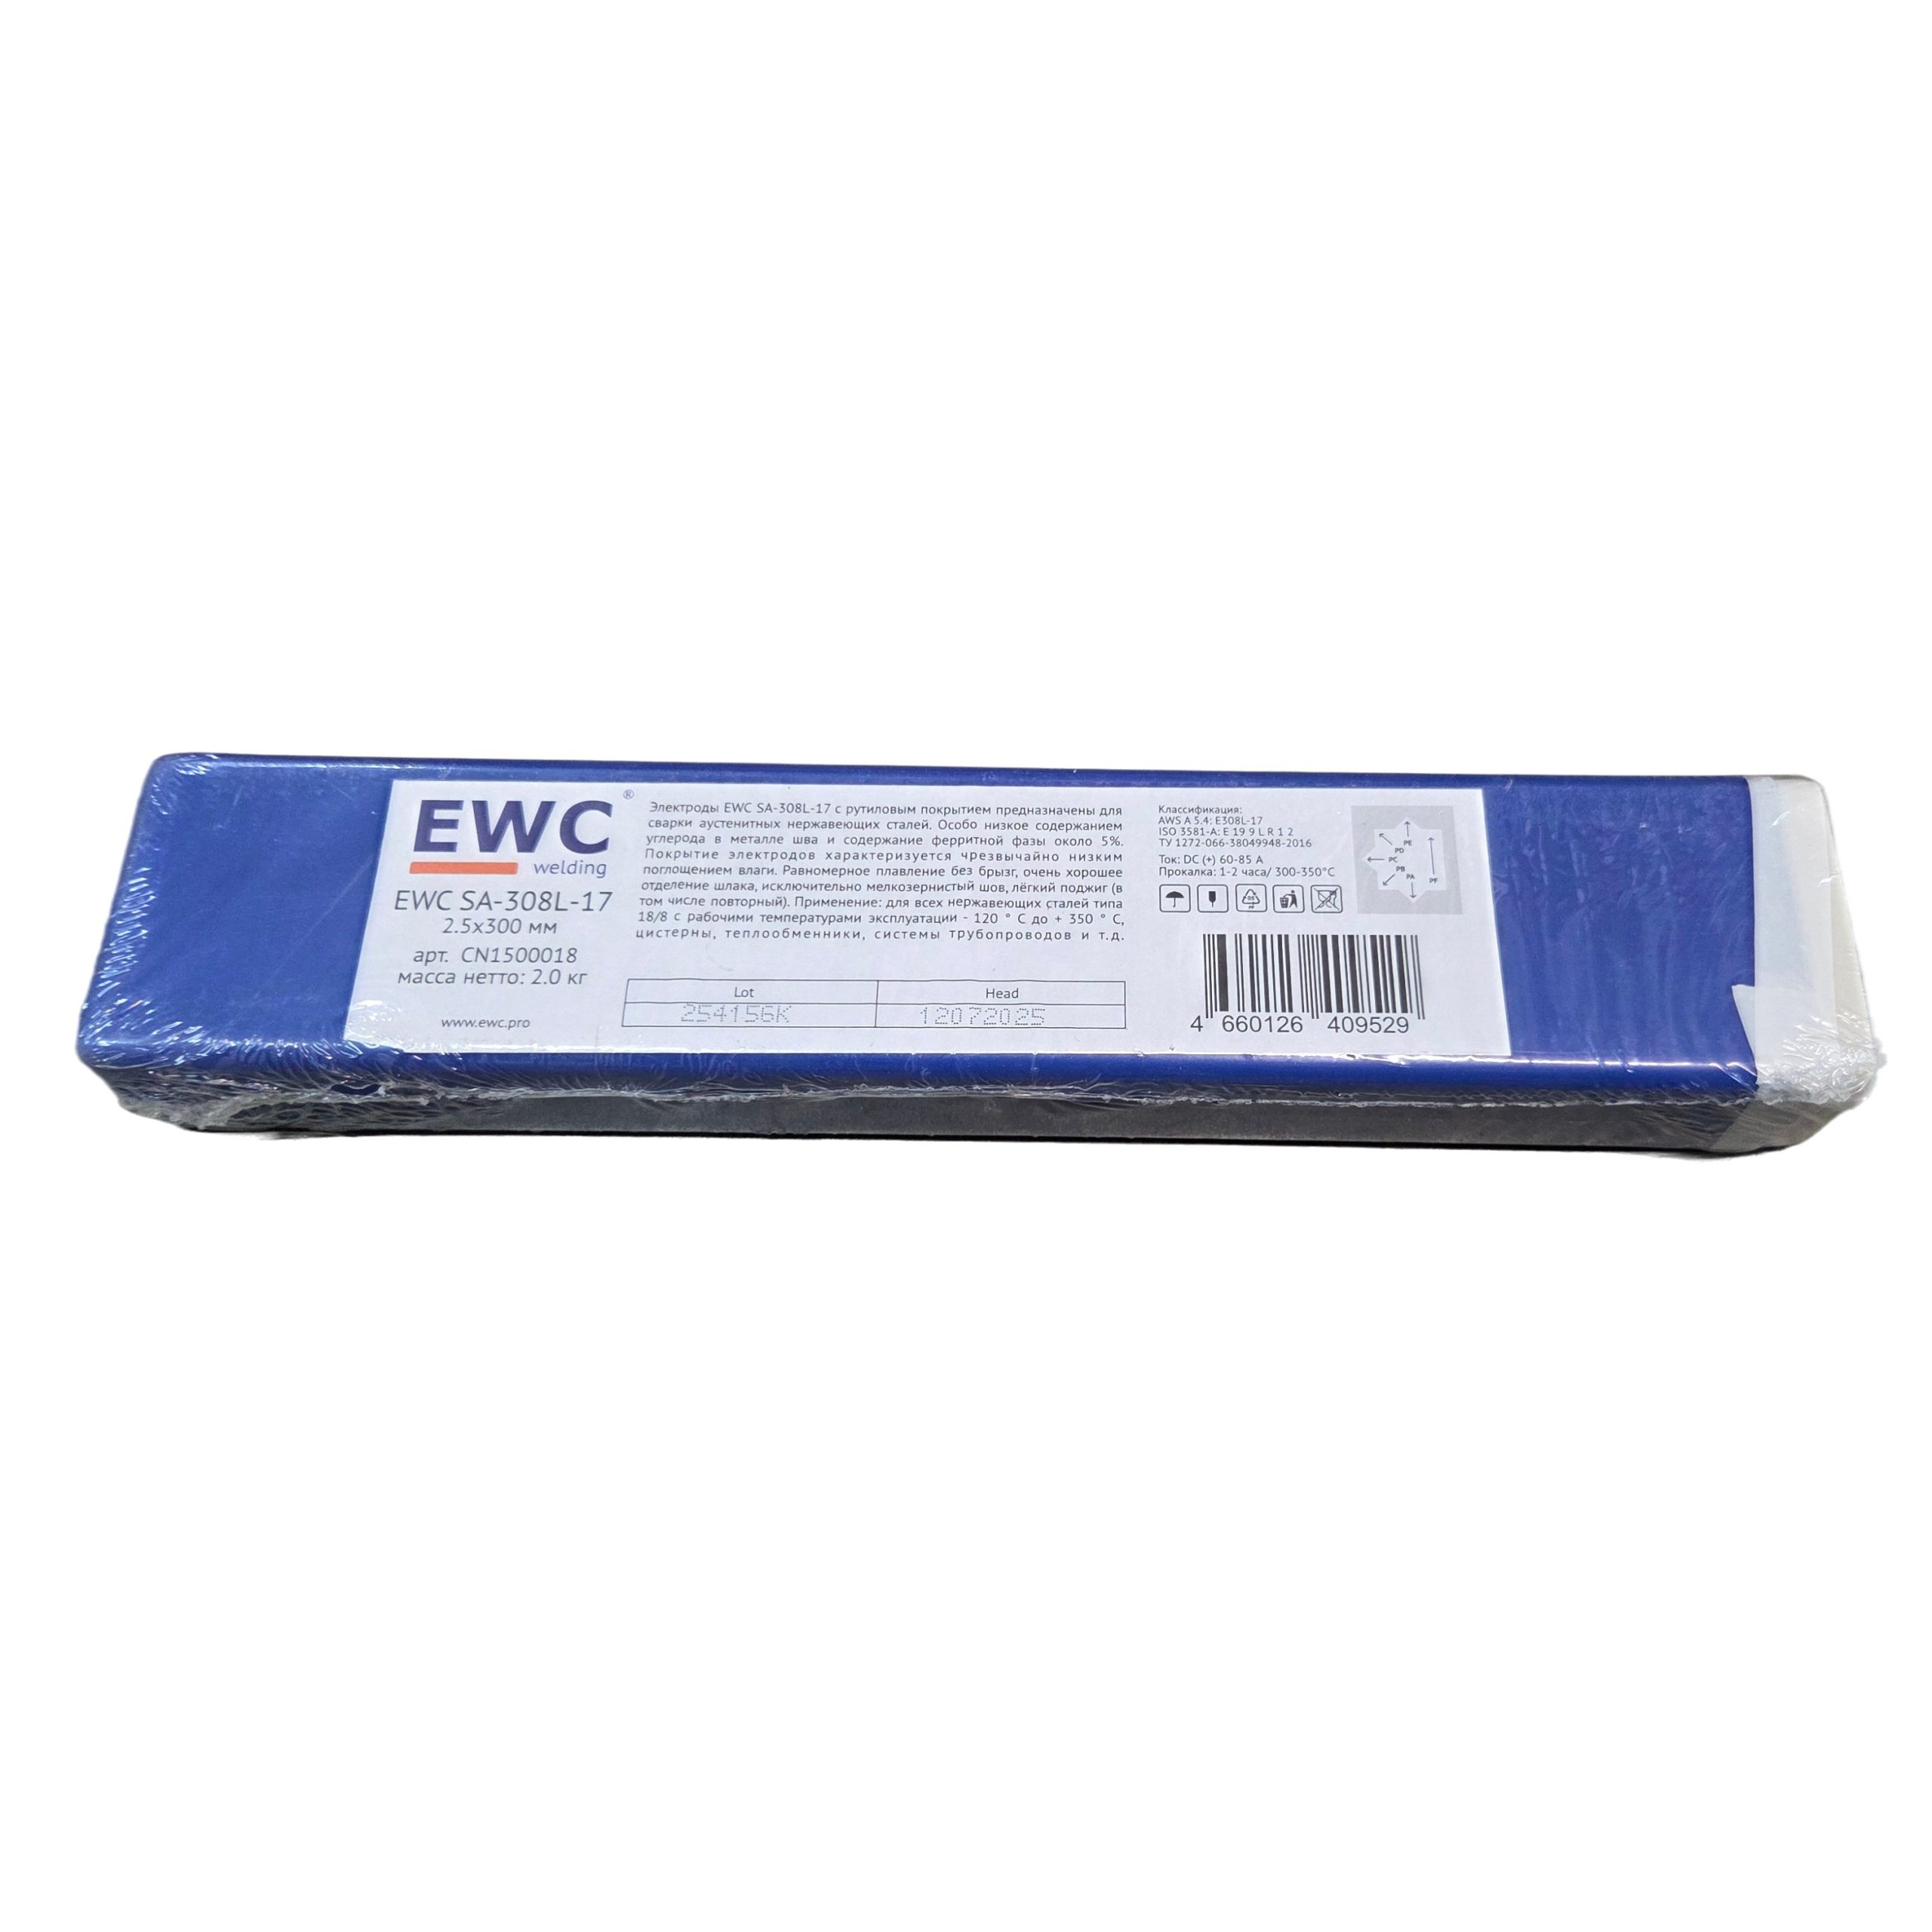
Электроды 308 сварочные EWC SA-308L-17 2,5х350mm 2,0 кг c рутиловым покрытием предназначены для сварки аустенитных нержавеющих сталей. Особо низкое содержанием углерода в металле шва и содержание ферритной фазы около 5%. Покрытие электродов характеризуется чрезвычайно низким поглощением влаги. Равномерное плавление без брызг, очень хорошее отделение шлака, исключительно мелкозернистый шов, лёгкий поджиг (в том числе повторный). Применение: для всех нержавеющих сталей типа 18/8 с рабочими температурами эксплуатации — 120 ° C до + 350 ° C, цистерны, теплообменники, системы трубопроводов и т.д.
S30400, S30403, S32100, S34700,304,304L,321,347, X5CrNi18-10, X2CrNi19-11, X6CrNiTi18-10, X6CrNiNb18-10,1.4301,1.4306,1.4541,1.4550, UGINOX 18-9, UGINOX 18-10 L, UGINOX 18-10 T
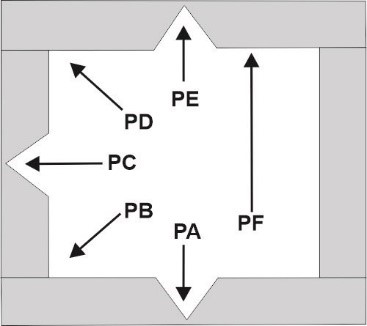
PA, 2PB, PC, PD, PE, PF
Ток: AC, DC (+)
Прокалка: 1часа/300-350°C
Типичный химический состав наплавленного металла, %
| C | Mn | Si | P | S | Ni | Cr | Mo | Cu | |
| норматив | ≤ 0.04 | 0.5-2.5 | ≤1.00 | ≤ 0.04 | ≤0.03 | 9.0-11.0 | 18.0-21.0 | ≤0.75 | ≤0.75 |
| типичный | 0.032 | 0.80 | 0.66 | 0.023 | 0.010 | 9.57 | 19.24 | 0.13 | 0.095 |
Механические свойства наплавленного металла
| Предел текучести Rp0.2, MPa |
Предел прочности Rm, MPa |
Относительное удлинение (A5), % |
Работа удара KV, J (+200С) |
Работа удара KV, J (-1960С) |
| >340 | >520 | >35 | >47 | >27 |